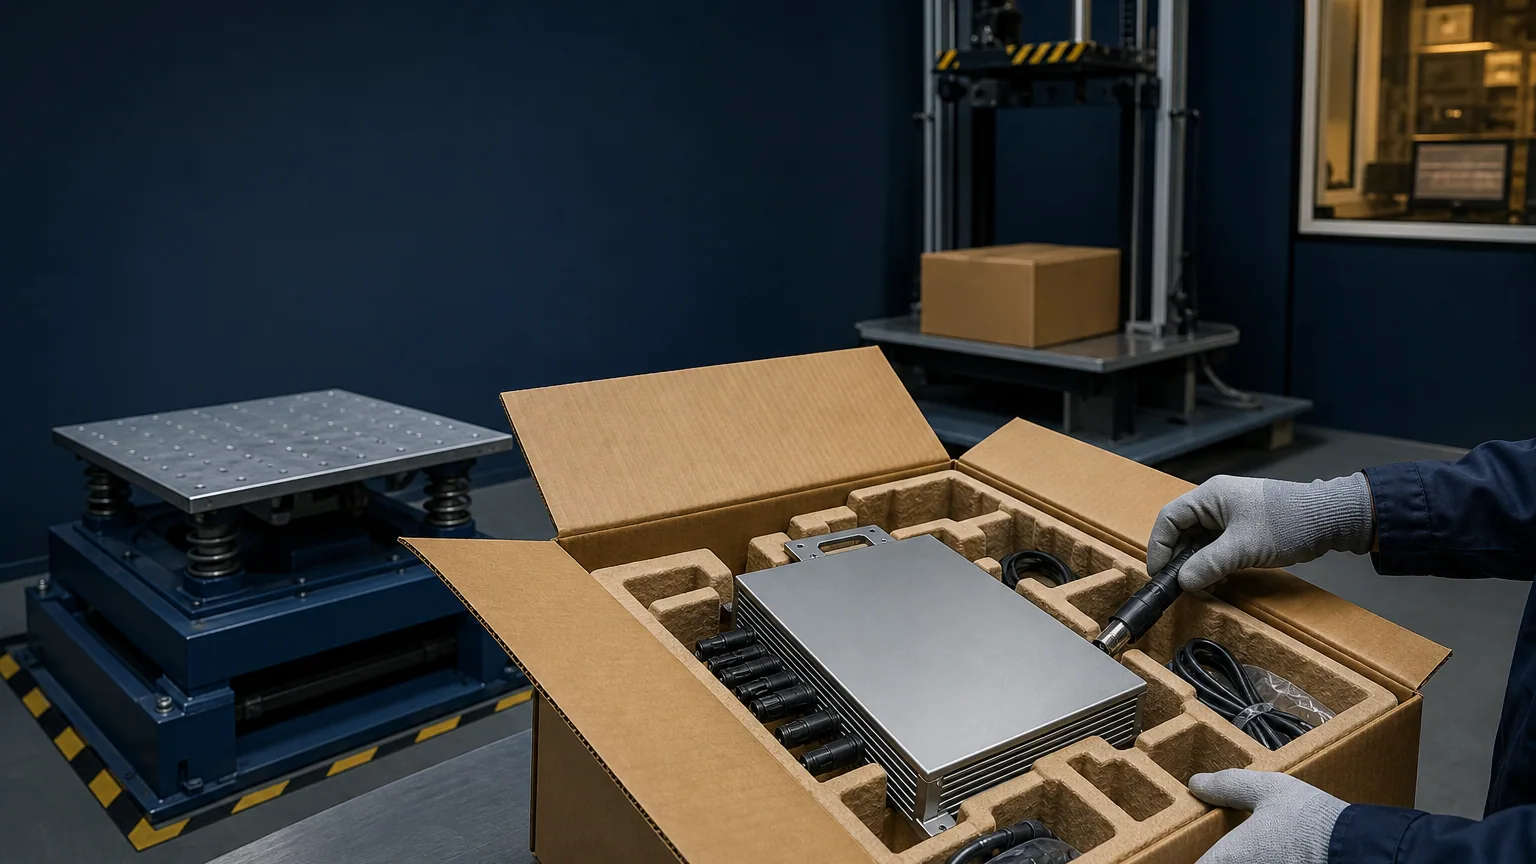
Um microinversor pode passar pela inspeção elétrica e chegar com conectores tortos, cabos desgastados ou acessórios rachados porque a embalagem nunca foi qualificada como um sistema completo. A embalagem de exportação deve ser projetada considerando o produto, a quantidade por embalagem e a rota real de distribuição.
Defina primeiro o canal de distribuição
Registre a massa da unidade e da caixa, dimensões, padrão do palete, manuseio como encomenda versus carga, tempo de empilhamento, clima, número de transbordos e se as caixas podem ser enviadas individualmente. A ISTA 3A se aplica a produtos embalados de até 70 kg transportados por entrega de encomendas; outro procedimento pode ser mais adequado para sistemas paletizados ou outras redes de distribuição.
Não escolha um teste apenas porque um fornecedor o usou em um produto anterior. A seleção do procedimento ISTA começa por entender como o produto embalado será distribuído.
Congele a configuração completa da embalagem
A amostra de teste deve conter o microinversor de produção, cabos CA/CC, conectores, gateway, manuais, ferragens de montagem e todos os acessórios soltos. Documente os materiais das sacolas, separadores, densidade do acolchoamento, qualidade da caixa, padrão da fita, proteção contra umidade e filme do palete.
| Risco da embalagem | Controle de projeto | Evidência de inspeção |
|---|---|---|
| Impacto no conector | Rebaixo ou separação rígida | Verificação de encaixe após o teste |
| Abrasão do cabo | Retenção e distância das bordas | Inspeção visual da capa |
| Contato entre gabinetes | Divisor ou bandeja individual | Verificação da superfície e vedação |
| Ferragens soltas | Compartimento selado e etiquetado | Contagem e contenção |
| Exposição à umidade | Estratégia adequada de saco/dessecante | Especificação da embalagem |
| Colapso da caixa | Projeto da chapa e do empilhamento | Resultado de compressão |
Use uma sequência de teste ordenada
Testes de distribuição normalmente combinam condicionamento atmosférico, compressão, vibração e elementos de choque/queda. A sequência importa porque as tensões iniciais podem enfraquecer a embalagem antes dos eventos seguintes. Use o procedimento oficial vigente e um laboratório experiente; este artigo não reproduz parâmetros de teste proprietários.
Defina os critérios de aceitação antes do teste. “Nenhum dano visível na caixa” é uma condição muito limitada. Inspecione deformação do gabinete, alinhamento dos conectores, isolamento dos cabos, fixadores, vedações, legibilidade das etiquetas, continuidade do aterramento de proteção, comportamento do isolamento, conversão de potência e monitoramento.
Teste amostras de pior caso e representativas da produção
Identifique as configurações mais pesadas e frágeis. Se uma caixa puder conter combinações diferentes de modelos, justifique qual arranjo é o pior caso. As amostras devem usar materiais equivalentes aos de produção e instruções de embalagem da linha.
Mantenha fotos antes e depois do teste, números de série, relatório do laboratório, desvios e resultados funcionais. Relacione a revisão da embalagem à BOM do produto. O plano de teste de amostra OEM pode fornecer as verificações elétricas antes e depois do teste de distribuição.
Requalifique após alterações relevantes
As orientações da ISTA recomendam repetir o teste quando o produto, a embalagem ou o processo mudar. Os gatilhos podem incluir um modelo mais pesado, nova orientação do conector, caixa mais fina, fornecedor de acolchoamento diferente, alteração da quantidade por embalagem ou novo canal de encomendas.
Adicione uma amostra controlada de aprovação da embalagem na estação de acondicionamento. As equipes de recebimento devem comparar a marcação da caixa, a proteção e a quantidade de acessórios com esse padrão.
Transforme os dados de danos em ação corretiva
Acompanhe os danos por remessa, rota, revisão da caixa e local da falha. Uma caixa externa amassada com o produto protegido pode ser aceitável segundo os critérios acordados; uma caixa intacta com microfissuras nos conectores não é. Investigue as evidências em vez de simplesmente adicionar mais espuma.
Envie a lista de embalagem, pesos, desenho da caixa, rota de transporte e histórico de danos pelo Contato TMG. A especificação da embalagem deve ser liberada com a mesma disciplina da BOM elétrica.