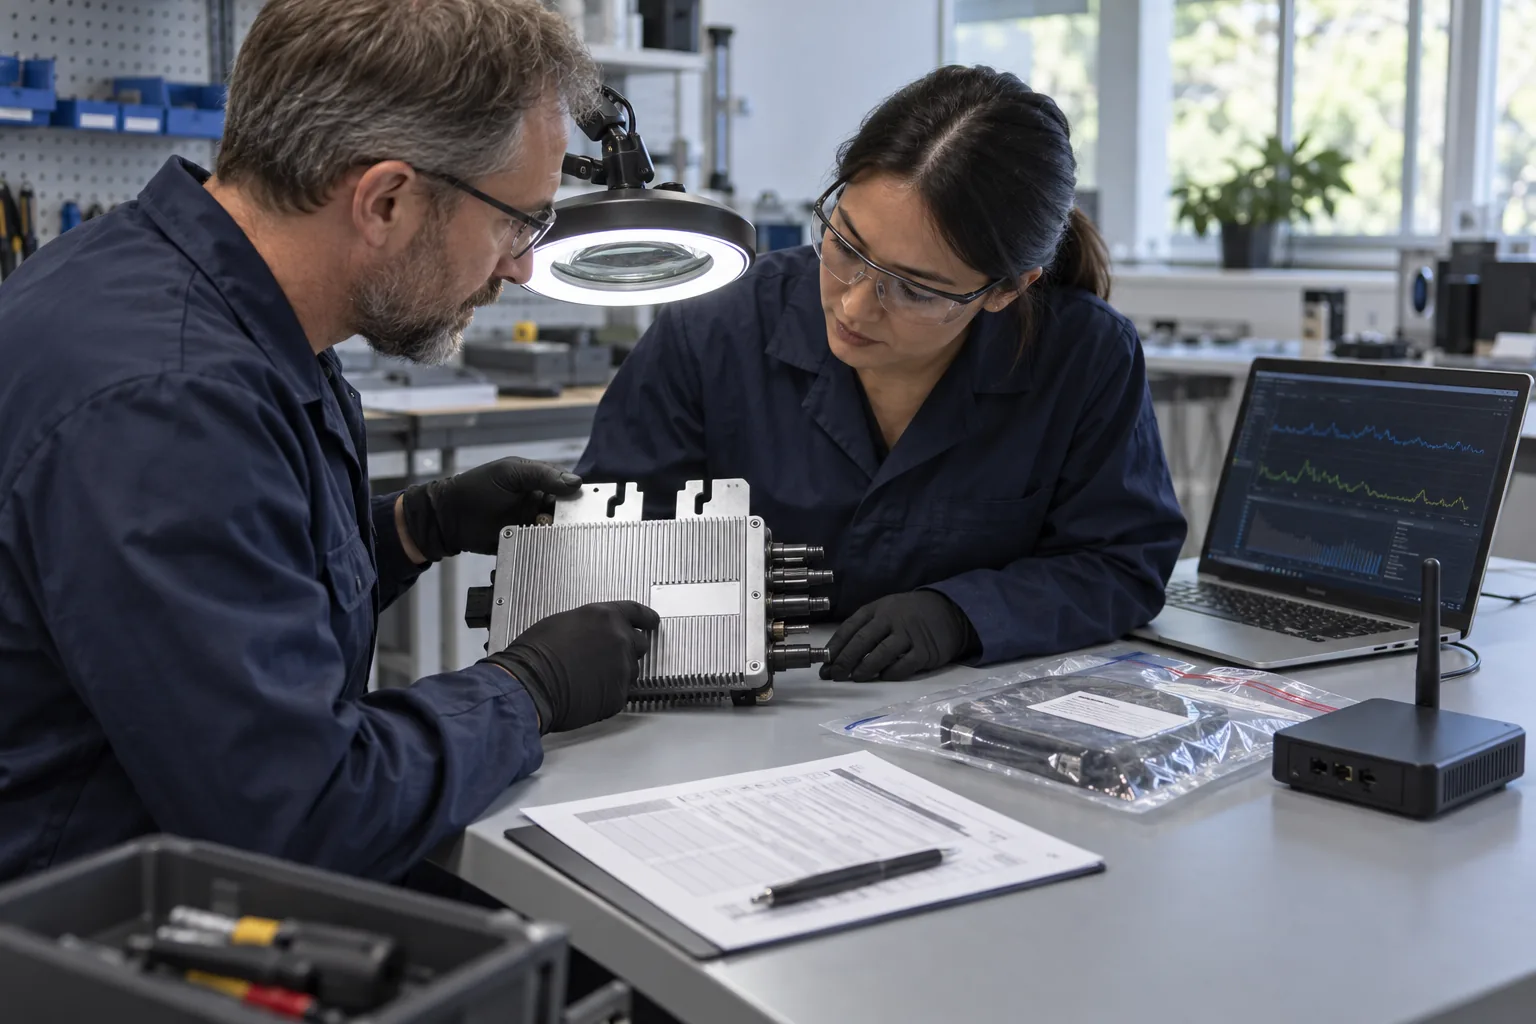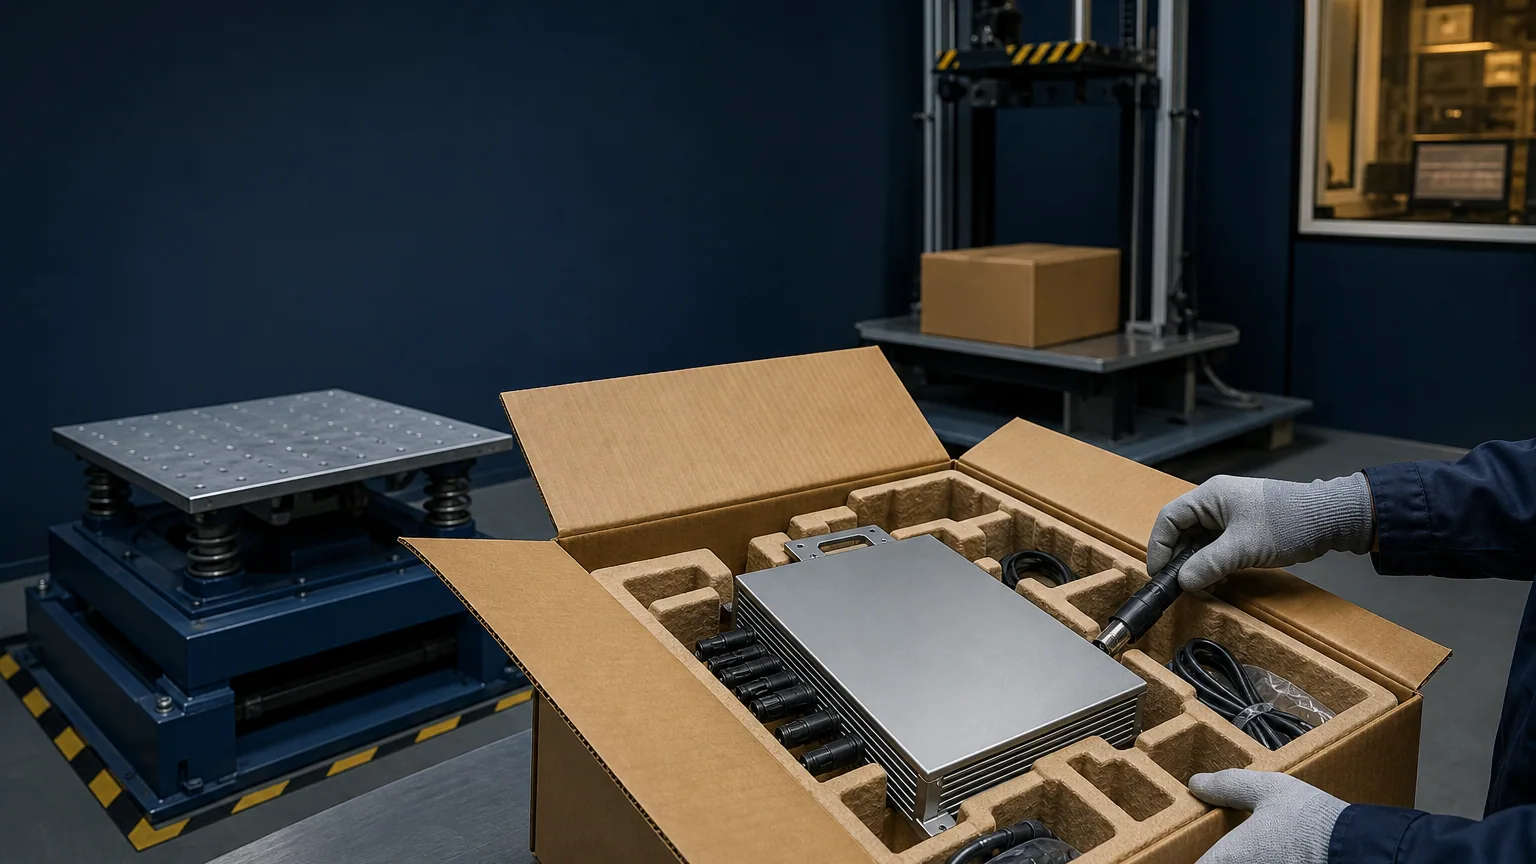
Un microinversor puede superar la inspección eléctrica y llegar con conectores doblados, cables deteriorados o accesorios agrietados porque el embalaje nunca se cualificó como un sistema completo. El embalaje de exportación debe diseñarse alrededor del producto, la cantidad por bulto y la ruta real de distribución.
Defina primero el canal de distribución
Registre la masa de la unidad y del cartón, las dimensiones, el patrón de paletización, la manipulación como paquete frente a carga, el tiempo de apilado, el clima, el número de transbordos y si los cartones pueden enviarse individualmente. ISTA 3A se aplica a productos embalados de hasta 70 kg que circulan por entrega de paquetería; otro procedimiento puede ser más adecuado para sistemas paletizados u otras redes de distribución.
No elija un ensayo únicamente porque un proveedor lo utilizó para un producto anterior. La selección del procedimiento ISTA empieza por determinar cómo se distribuye el producto embalado.
Congele la configuración completa del bulto
La muestra de ensayo debe contener el microinversor de producción, cables AC/DC, conectores, pasarela, manuales, herrajes de montaje y todos los accesorios sueltos. Documente los materiales de las bolsas, separadores, densidad de acolchado, calidad del cartón, patrón de cinta, protección contra humedad y envoltura del palé.
| Riesgo de embalaje | Control de diseño | Evidencia de inspección |
|---|---|---|
| Impacto en el conector | Receso o separación rígida | Comprobación de acoplamiento posterior al ensayo |
| Abrasión del cable | Retención y distancia a los bordes | Inspección visual de la cubierta |
| Contacto carcasa con carcasa | Divisor o bandeja individual | Comprobación de superficie y sellado |
| Herrajes sueltos | Compartimento sellado y etiquetado | Conteo y contención |
| Exposición a humedad | Estrategia adecuada de bolsa/desecante | Especificación del embalaje |
| Colapso del cartón | Diseño de tablero y apilado | Resultado de compresión |
Utilice una secuencia de ensayo ordenada
Los ensayos de distribución suelen combinar acondicionamiento atmosférico, compresión, vibración y elementos de choque/caída. La secuencia importa porque las tensiones iniciales pueden debilitar el embalaje antes de los eventos posteriores. Utilice el procedimiento oficial vigente y un laboratorio con experiencia; este artículo no reproduce parámetros de ensayo propietarios.
Defina la aceptación antes del ensayo. «Sin daños visibles en el cartón» es demasiado limitado. Inspeccione deformación de la carcasa, alineación de conectores, aislamiento de cables, fijaciones, sellos, legibilidad de etiquetas, continuidad de protección a tierra, comportamiento del aislamiento, conversión de potencia y monitorización.
Ensaye muestras de peor caso y representativas de producción
Identifique las configuraciones más pesadas y frágiles. Si un cartón puede contener combinaciones de modelos distintas, justifique cuál es la disposición de peor caso. Las muestras deben utilizar materiales equivalentes a producción e instrucciones de embalaje de la línea.
Conserve fotografías previas y posteriores al ensayo, números de serie, informe del laboratorio, desviaciones y resultados funcionales. Vincule la revisión del embalaje con la BOM del producto. El plan de ensayo de muestras OEM puede proporcionar las comprobaciones eléctricas antes y después del ensayo de distribución.
Vuelva a cualificar después de cambios relevantes
Las directrices ISTA recomiendan repetir el ensayo cuando cambie el producto, el embalaje o el proceso. Los factores desencadenantes pueden ser un modelo más pesado, una nueva orientación del conector, un cartón más fino, un proveedor de acolchado diferente, un cambio de cantidad por bulto o un nuevo canal de paquetería.
Añada una muestra de aprobación del embalaje controlada en la estación de empaquetado. El equipo de recepción debe comparar el marcado del cartón, la protección y la cantidad de accesorios con ese estándar.
Convierta los datos de daños en acciones correctivas
Realice el seguimiento de los daños por envío, ruta, revisión del cartón y ubicación del fallo. Una caja exterior abollada con el producto protegido puede ser aceptable según los criterios acordados; un cartón intacto con microfisuras en los conectores no lo es. Investigue la evidencia en lugar de limitarse a añadir más espuma.
Envíe la lista de bultos, pesos, plano del cartón, ruta de transporte e historial de daños mediante Contacto TMG. La especificación de embalaje debe aprobarse con la misma disciplina que la BOM eléctrica.